...zurück zu den Kühlschmierstoff-Artikeln

Kühlschmierstoffe (KSS) sind ein zentraler Baustein der modernen Metallbearbeitung. Rund 90 % aller CNC-Maschinen arbeiten mit Kühlschmierstoffen, um Wärme abzuleiten, Reibung zu reduzieren, Werkzeugstandzeiten zu verlängern und Werkstücke vor Korrosion zu schützen. Nur ein kleiner Teil der Bearbeitungen läuft trocken, häufig unterstützt durch Druckluft.
KSS unterstützen die Wärmeabfuhr, sorgen für Schmierung und Spanabtransport, stabilisieren den Prozess und helfen, Maßhaltigkeit und Oberflächengüte zu sichern. Dieser Artikel gibt einen praktischen Überblick über die wichtigsten Arten von Kühlschmierstoffen und zeigt, wo welche KSS-Kategorie in der CNC-Bearbeitung sinnvoll ist. Um den passenden Kühlschmierstoff auszuwählen, ist es hilfreich, die Hauptgruppen und die Chemie hinter wasserlöslichen Kühlschmierstoffen zu verstehen.
Schnellzugriff: Hauptgruppen | Nicht wassermischbare Öle | Wasserlösliche KSS | Vergleich | Schleifen | FAQ
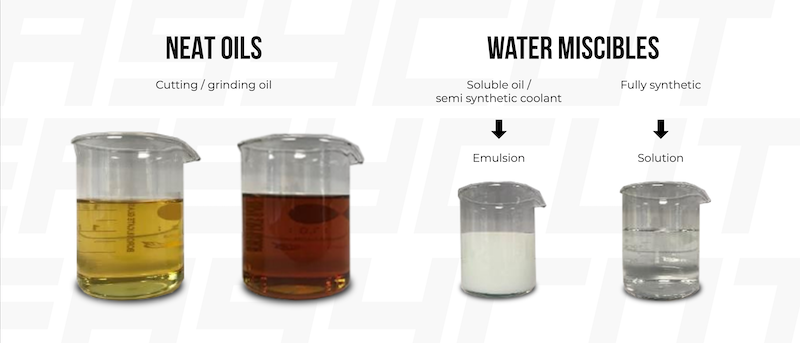
Grundsätzlich lassen sich Kühlschmierstoffe in zwei große Familien einteilen: nicht wassermischbare Öle und wasserlösliche Kühlschmierstoffe (Emulsionen bzw. Lösungen).
Beide Familien haben typische Einsatzbereiche und Stärken, je nach Bearbeitungsverfahren und Material. In der Praxis entscheidet vor allem das Verhältnis von Kühlung zu Schmierung sowie die Pflege im Tank, welche Familie besser passt.
Nicht wassermischbare Kühlschmierstoffe sind Schneid-, Schleif- und Umformöle, die sich nicht mit Wasser mischen lassen. Es handelt sich um reine Mineralöle, Esteröle pflanzlichen Ursprungs oder synthetische Öle. Sie werden dort eingesetzt, wo maximale Schmierung benötigt wird, zum Beispiel bei der Zahnradbearbeitung, beim Räumen, Tiefbohren, auf Langdrehmaschinen oder bei Präzisionsschleifoperationen. Eine besondere Rolle spielt auch das Dielektrikum zum Erodieren für die Funkenerosion (EDM).
Solche Öle bieten eine sehr hohe Schmierleistung, guten Oberflächenfinish und stabile Viskosität, allerdings mit begrenzter Kühlwirkung. Sie erzeugen außerdem Ölnebel und erfordern eine gute Absaugung sowie eine korrekte Entsorgung.
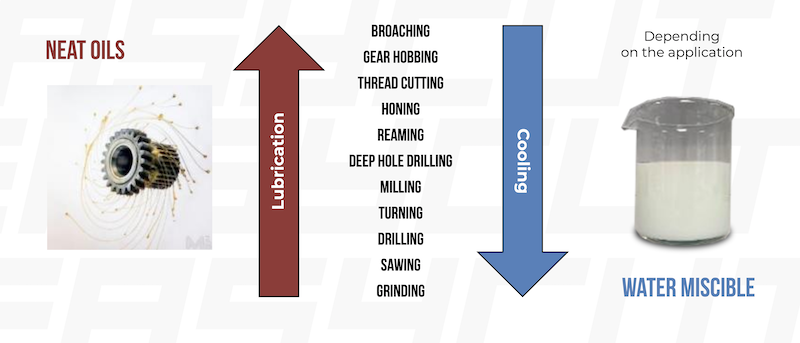
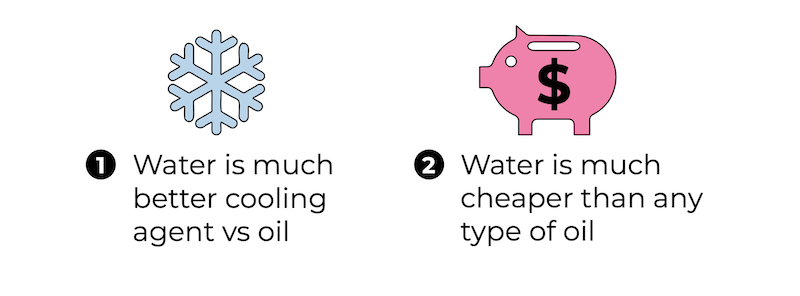
Auf modernen CNC-Maschinen kommen überwiegend wasserlösliche Kühlschmierstoffe zum Einsatz. Sie werden in der Regel mit 3 bis 15 % Konzentrat im Wasser angesetzt und bilden eine Emulsion oder Lösung. Der große Vorteil: Wasser sorgt für starke Kühlung, während das Konzentrat Schmierung, Korrosionsschutz und Stabilität liefert.
Wasserlösliche Kühlschmierstoffe sind heute Standard, weil sie gute Kühlung mit akzeptabler Schmierung verbinden, relativ kostengünstig sind und ein sauberes Arbeitsumfeld ermöglichen. Um zu verstehen, warum sich Wasser-KSS unterschiedlich verhalten, lohnt sich ein Blick in den Aufbau des Konzentrats.
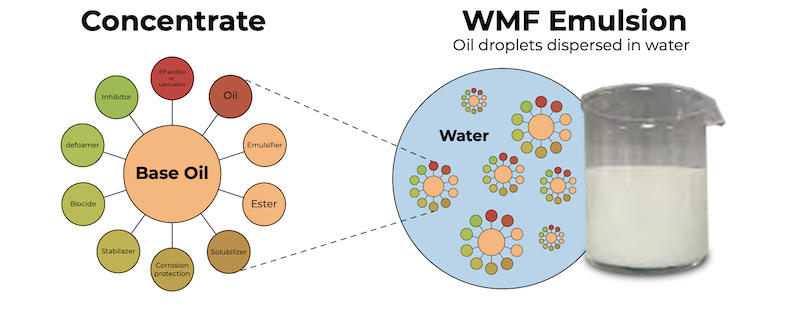
Ein Kühlschmierstoff-Konzentrat ist keine einfache „Öl-Wasser-Mischung“, sondern ein durchdachtes System aus mehreren Komponenten, die zusammen die Performance bestimmen:
Die Basis bildet das Grundöl, zum Beispiel Mineralöl, Esteröl, synthetische Öle (PAO, PAG) oder Polymere wie Glykol. Dieses Grundöl bestimmt zum großen Teil Schmierleistung, Verhalten im Mischwasser und die Verträglichkeit mit verschiedenen Materialien.
Emulgatoren ermöglichen es, fein verteilte Öltropfen stabil im Wasser zu halten. Sie beeinflussen die Emulsionsfeinheit, die Neigung zur Schaumbildung und die Trennstabilität. Korrosionsinhibitoren schützen Maschine, Späne und Werkstücke vor Rost. EP- und AW-Additive (Extreme Pressure / Anti Wear) sind wichtig für zähe Werkstoffe wie Edelstahl oder Titan. Zusätzliche Komponenten verbessern die Biostabilität, reduzieren Schaumbildung und verlängern die Standzeit der Emulsion.
Stellen Sie sich vor, welchen Einfluss dabei die Qualität des Grundöls, der Additive und des Labors hat, in dem der Kühlschmierstoff entwickelt und überwacht wird, ganz zu schweigen von der Qualität des Wassers, mit dem Sie das Konzentrat später mischen. Mehr zur Wasserqualität und zum richtigen Mischen von Emulsionen finden Sie in unserem Artikel „Mischen von Kühlschmierstoffen und Wasserqualität“.
Wasserlösliche Kühlschmierstoffe lassen sich grob in fünf Hauptkategorien einteilen. Jede Kategorie hat typische Stärken und Grenzen, je nach Werkstoff und Bearbeitungsverfahren.
Semisynthetische Kühlschmierstoffe enthalten etwa 5 bis 49 % Mineralöl im Konzentrat und kombinieren gute Kühlleistung mit solider Schmierung. Sie bilden eine stabile, meist schaumarme Emulsion und sind für viele Werkstoffe geeignet.
Sie bieten in der Praxis ein sehr breites Einsatzspektrum: Drehen, Fräsen, Bohren und Schleifen von Stahl, Gusseisen und vielen Aluminiumlegierungen lassen sich mit einem gut ausgewählten semisynthetischen Produkt sicher abdecken. Auch die Resistenz gegen Bakterienbefall und die Standzeit im Tank sind in der Regel sehr gut.
Das EASYCUT-Programm ist in dieser Gruppe als Reihe mit wachsendem Werkstoffbereich aufgebaut. BASE201 deckt Guss und unlegierten bis niedriglegierten Stahl ab. UNI301 kommt zusätzlich mit Edelstahl und einem großen Teil der Aluminiumlegierungen zurecht und ist die Preis-Leistungs-Wahl, wenn Aluminium nicht im Vordergrund steht. PRO302 entspricht UNI301, ist aber zusätzlich auf Aluminium abgestimmt — die Wahl, sobald Aluminium den Ton angibt. Für schwere Zerspanung mit hohem Schmierbedarf steht daneben BVR301, ebenfalls semisynthetisch.
Esterbasierte Kühlschmierstoffe nutzen pflanzliche Esteröle als Schmierkomponente. Sie verbinden sehr gute Schmierleistung mit starker Kühlwirkung und einem sauberen Bearbeitungsverhalten. Gerade bei anspruchsvollen Aluminiumbearbeitungen oder wenn Nachhaltigkeit eine wichtige Rolle spielt, sind solche Produkte interessant.
In vielen Fällen lassen sich Werkzeugstandzeiten erhöhen und Oberflächen verbessern, gleichzeitig wird die Belastung für Umwelt und Mitarbeiter verringert. Der Nachteil ist der Preis: Esterprodukte liegen deutlich über den semisynthetischen KSS, und dieser Abstand entscheidet in der Praxis öfter als die Technik. Ein Beispiel im EASYCUT-Programm ist VEG001.
Mineralölreiche Emulsionen enthalten meist 50 bis 80 % Mineralöl im Konzentrat. Sie waren lange Zeit Standard, geraten aber zunehmend in den Hintergrund. Sie bieten zwar eine gute Schmierleistung und einen niedrigen Literpreis, zeigen jedoch Schwächen bei Kühlleistung, Stabilität und Sauberkeit.
Die Emulsion neigt eher zu Bakterienbefall, die Spülwirkung ist begrenzt, und Aluminium kann nachdunkeln. Außerdem wird das Arbeitsumfeld stärker verschmutzt. CNCmarket.de bietet daher keine klassischen, mineralölreichen Emulsionen an.
Synthetische Kühlschmierstoffe kommen ohne Mineralöl aus. Die Basis ist Wasser mit Polymeren und Additiven. Sie zeichnen sich durch sehr gute Kühlleistung, gute Spülwirkung und hohe Resistenz gegen Bakterienbefall aus.
Typische Einsatzbereiche sind Schleifoperationen oder Bearbeitungen mit sehr hohem Kühlbedarf. Die Schmierwirkung ist jedoch geringer, der Korrosionsschutz empfindlicher, und Aluminium kann verfärben. Zudem reagieren synthetische KSS sensibel auf falsche Konzentration, weshalb eine regelmäßige Kontrolle mit dem Refraktometer Pflicht ist.
Polymerbasierte High-Tech-Kühlschmierstoffe nutzen Polymere wie Glykol als Basis und kommen ebenfalls ohne Mineralöl aus. Sie bieten ausgezeichnete Kühlung, gute Schmierwirkung und sehr hohe Stabilität. Rückstände auf Werkstücken und Maschinenoberflächen sind minimal.
Sie eignen sich besonders für Kunststoffe, Verbundwerkstoffe und Anwendungen, bei denen eine extrem saubere Oberfläche und ein sehr stabiles Emulsionsverhalten gefordert sind. Der Preis liegt in der Regel im oberen Bereich und setzt eine gute Wasserqualität und Filtration voraus.
Die folgende Übersicht fasst die wichtigsten Eigenschaften der einzelnen KSS-Typen zusammen. Die Sternebewertung dient als grobe Orientierung aus Sicht der Praxis:
| Typ | Kühlung | Schmierung | Stabilität | Schaum | Materialverträglichkeit | Kosten |
|---|---|---|---|---|---|---|
| Semisynthetisch | ★★★★☆ | ★★★★☆ | ★★★★★ | ★★★★☆ | ★★★★☆ | ★★★★☆ |
| Esterbasiert | ★★★★★ | ★★★★★ | ★★★★★ | ★★★★☆ | ★★★★★ | ★★☆☆☆ |
| Mineralölreich | ★★☆☆☆ | ★★★★☆ | ★★☆☆☆ | ★★☆☆☆ | ★★★☆☆ | ★★★★★ |
| Synthetisch | ★★★★★ | ★★☆☆☆ | ★★★★☆ | ★★★☆☆ | ★★★☆☆ | ★★★★☆ |
| Polymerbasiert | ★★★★★ | ★★★★☆ | ★★★★★ | ★★★★★ | ★★★★☆ | ★★☆☆☆ |
Die Tabelle liest sich zugunsten der esterbasierten KSS — technisch zu Recht. Entscheidend ist in der Werkstatt aber die Spalte ganz rechts: Ein semisynthetischer KSS erreicht vier von fünf Sternen in fast allen Disziplinen zu einem Bruchteil des Preises. Deshalb läuft die große Mehrheit der Fertigungen semisynthetisch, und Ester lohnt sich dort, wo Hautverträglichkeit, Entsorgung oder Nachhaltigkeit den Ausschlag geben.
Schleifen stellt andere Anforderungen als Drehen und Fräsen, und ein KSS, der beim Fräsen überzeugt, ist beim Schleifen nicht automatisch die richtige Wahl.
Die Wärme entsteht auf einer sehr kleinen Kontaktfläche und muss schnell weg — Kühlung wiegt hier schwerer als Schmierung. Deshalb kommen beim Schleifen häufig synthetische Kühlschmierstoffe oder feinemulgierende semisynthetische Produkte zum Einsatz. Aus dem EASYCUT-Programm passt BASE201 gut zu Schleifoperationen an Guss und Stahl.
Drei Punkte, die beim Schleifen regelmäßig unterschätzt werden:
Die richtige Konzentration und ihre Kontrolle mit dem Refraktometer beschreibt unser Artikel „Mischen von Kühlschmierstoffen und Wasserqualität“.
Die Wahl hängt von den Werkstoffen, den Bearbeitungsverfahren und den Zielen Ihres Betriebs ab. In den meisten Werkstätten ist ein guter semisynthetischer KSS der richtige Einstieg, weil er Kühlung, Schmierung und Stabilität ausgewogen verbindet — und weil das Preis-Leistungs-Verhältnis stimmt.
Praxisorientierte Faustregeln:
Klassisch mineralölreiche Emulsionen sind eher ein Auslaufmodell und spielen in modernen CNC-Umgebungen kaum noch eine Rolle.
In einer Werkstatt, die überwiegend Stahl und Gusseisen mit gelegentlichem Aluminiumanteil bearbeitet, ist EASYCUT UNI301 der typische Allrounder. Die Emulsion ist stabil, schaumarm und für viele Maschinen einsetzbar.
Wenn der Schwerpunkt klar auf Aluminium liegt, zum Beispiel in der Serienfertigung von Gehäusen oder Profilen, ist EASYCUT PRO302 die bessere Wahl — dieselbe Basis wie UNI301, zusätzlich auf Aluminium abgestimmt. Für Schleifoperationen oder leichtere Bearbeitungen an Guss und Stahl bietet sich EASYCUT BASE201 als wirtschaftliche Lösung an.
Wo schwer zerspant wird und die Schmierleistung wichtiger ist als die Breite über Werkstoffe, passt EASYCUT BVR301. Betriebe mit starkem Fokus auf Umwelt und Arbeitsplatzhygiene können mit dem esterbasierten EASYCUT VEG001 arbeiten, sofern das Budget dies zulässt.
Wenn Sie tiefer in das Thema Wasserqualität und Emulsionsmischung einsteigen möchten, empfehlen wir den Artikel „Mischen von Kühlschmierstoffen und Wasserqualität“. Was ein Kühlschmierstoff im Schnitt überhaupt leistet, erklärt „Aufgaben von Kühlschmierstoffen“.
Passende Kühlschmierstoffe für Ihre Anwendung finden Sie in unserem Sortiment:
