

Lathe Static Tool Holders


Toolholders for CNC lathes with VDI, BMT and BOT turrets: OD turning and facing, boring bars and indexable drills, ER collet chucks, tapping chucks and bar pullers – including versions for Mazak and Okuma. Shipped from Berlin, free delivery to Germany, Austria and Switzerland.
Total found: 42
Brand:
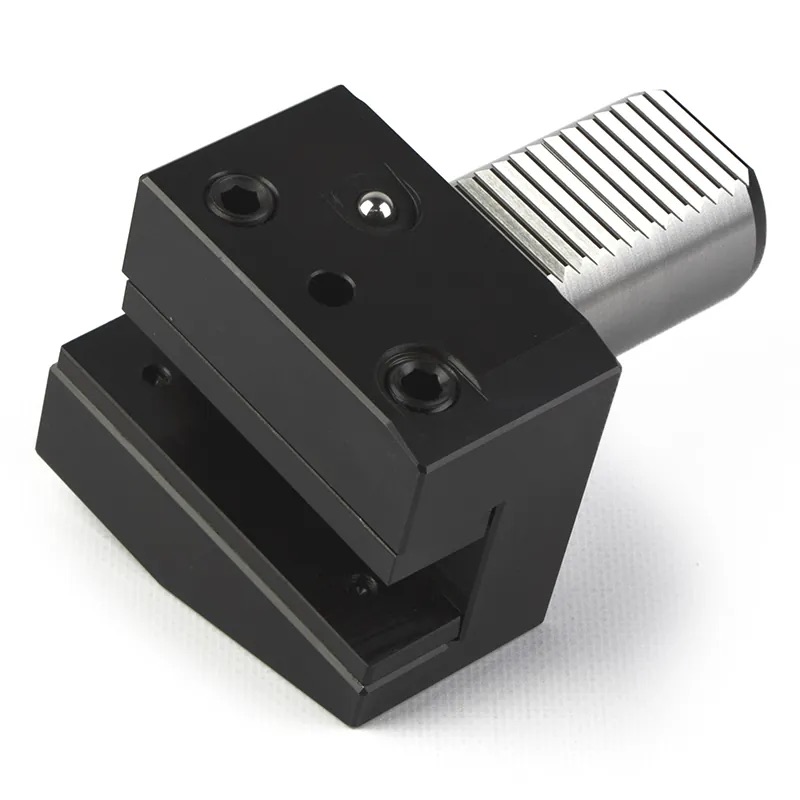

VDI 40 Toolholder for OD Turning, 25 x 25 mm, Form B2 Left Hand, Short
B2-40x25x4411 unit in stock
€60.82
incl. taxes€88.60Total discount 31%
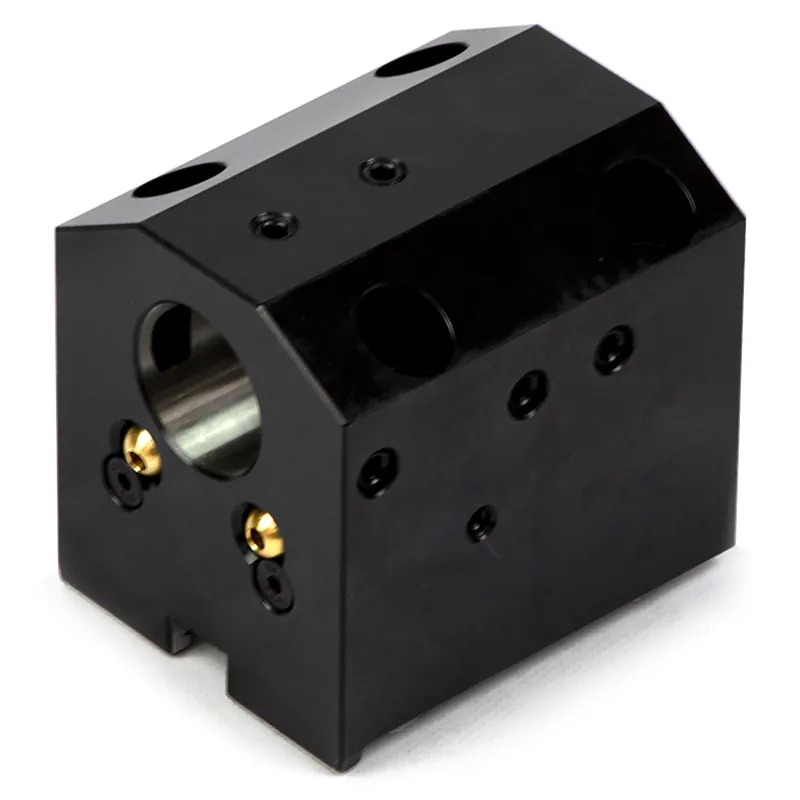

BMT65 Boring Bar & Indexable Drill Block, Ø 40 mm, 72 mm Centre Height
128-2180211 unit in stock
€260.59
incl. taxes€379.55Total discount 31%

BMT65 Boring Bar Block, Ø 40 mm, 72 mm Centre Height
128-2180110 unit in stock
€231.23
incl. taxes€336.79Total discount 31%
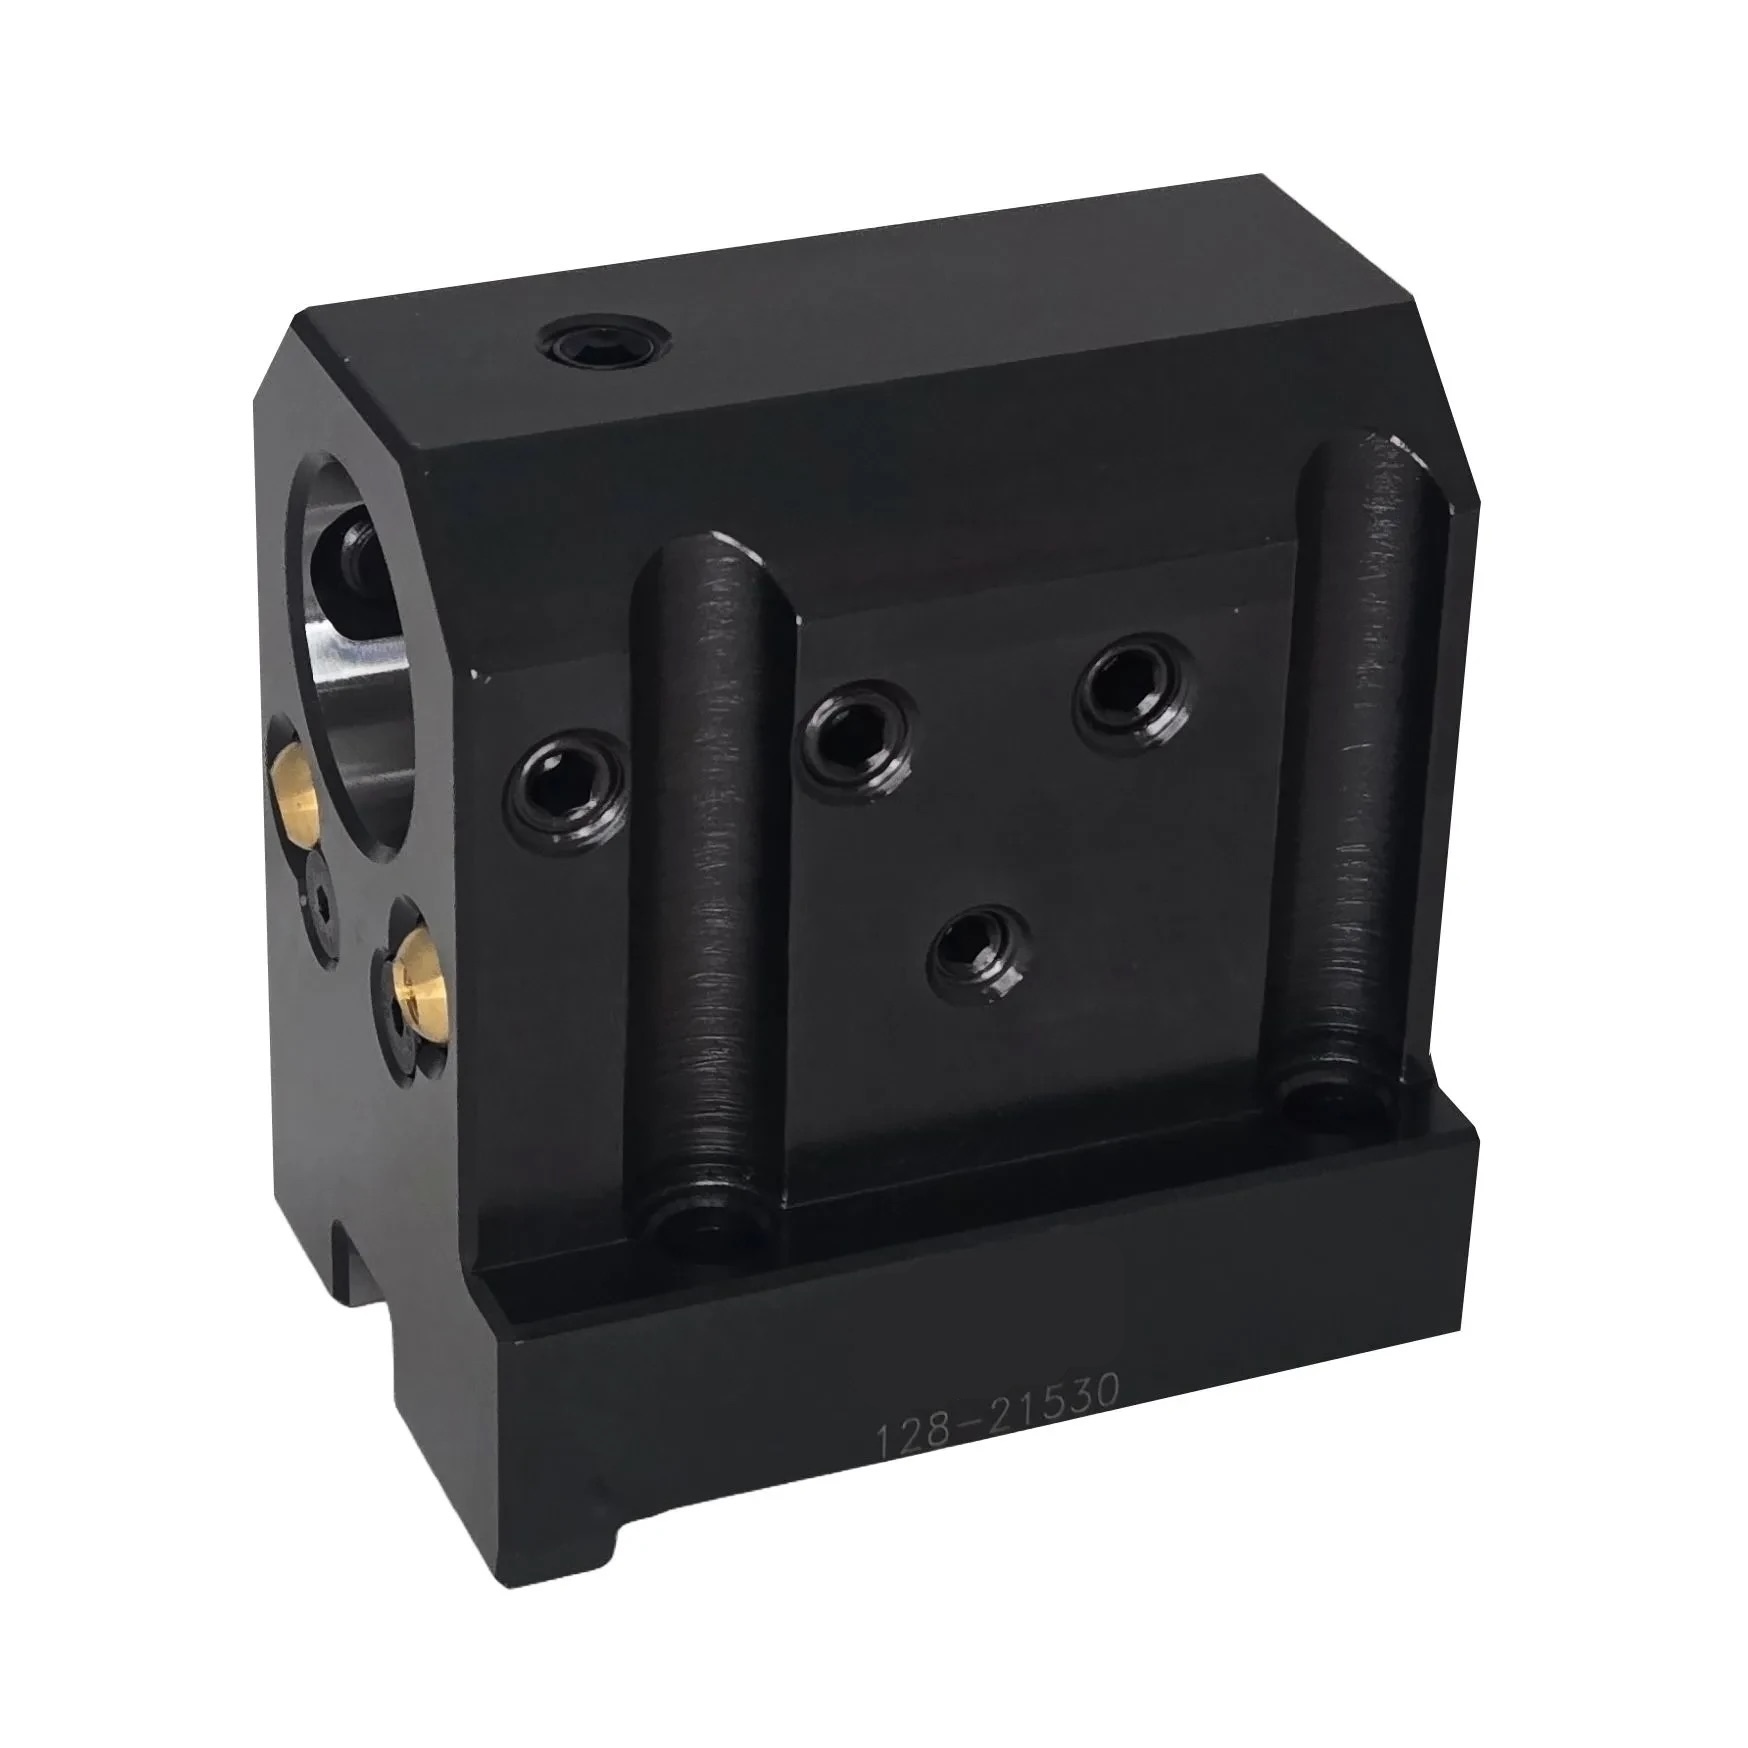

BMT45 Boring Bar & Indexable Drill Block, Ø 32 mm, 65 mm Centre Height
128-215309 unit in stock
€240.28
incl. taxes€349.99Total discount 31%
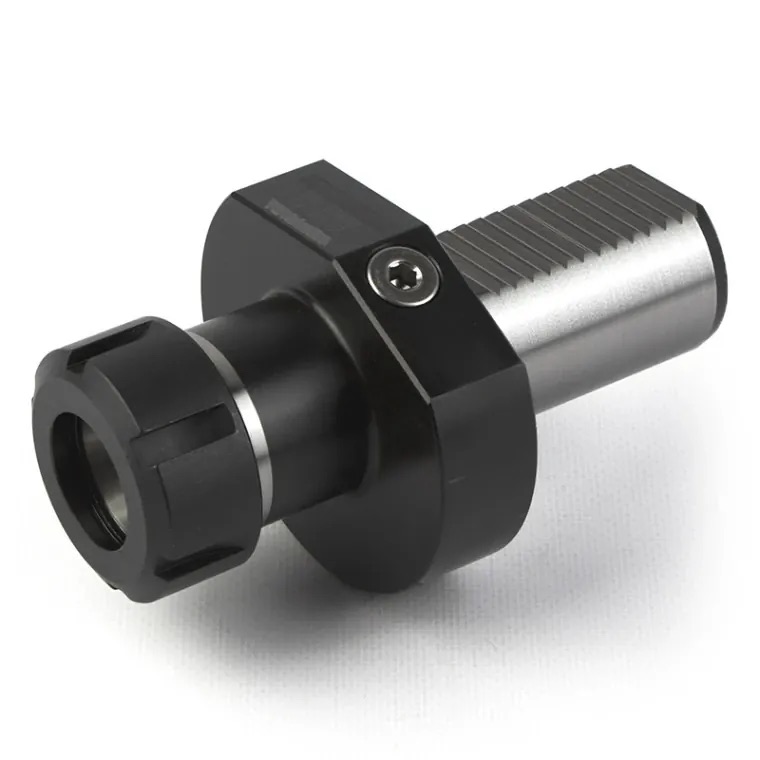

ER32 Collet Chuck, VDI 40, Form E4
E4-40x327 unit in stock
€69.09
incl. taxes€100.61Total discount 31%
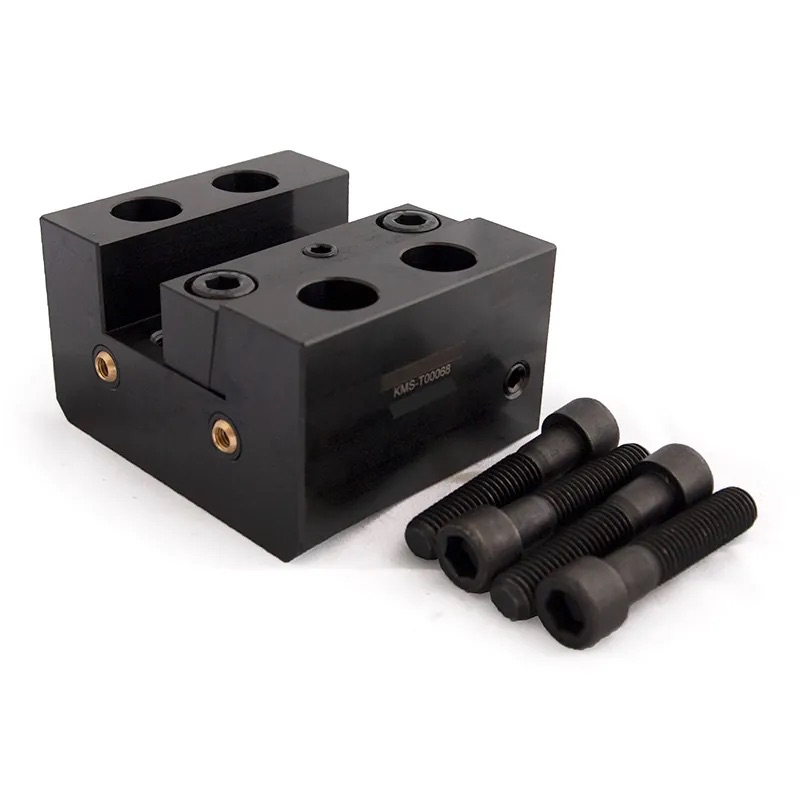

BOT 35 x 76 Facing Tool Block, 25 x 25 mm
KMS-T000682 unit in stock
€189.97
incl. taxes€276.70Total discount 31%
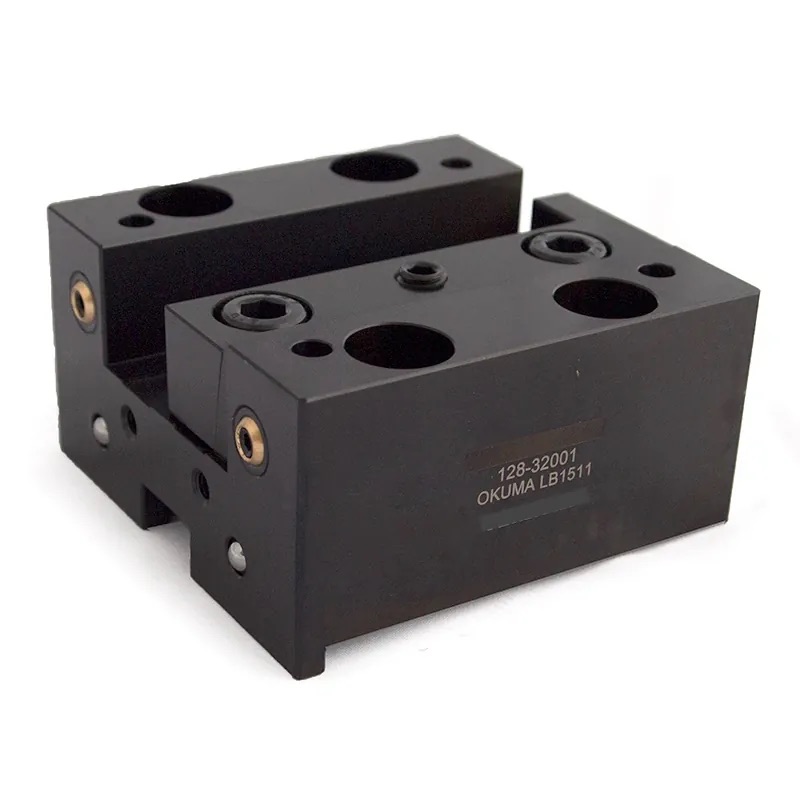

HAAS ST / Okuma LB Facing Tool Block, 25 x 25 mm
128-320012 unit in stock
€191.48
incl. taxes€278.90Total discount 31%
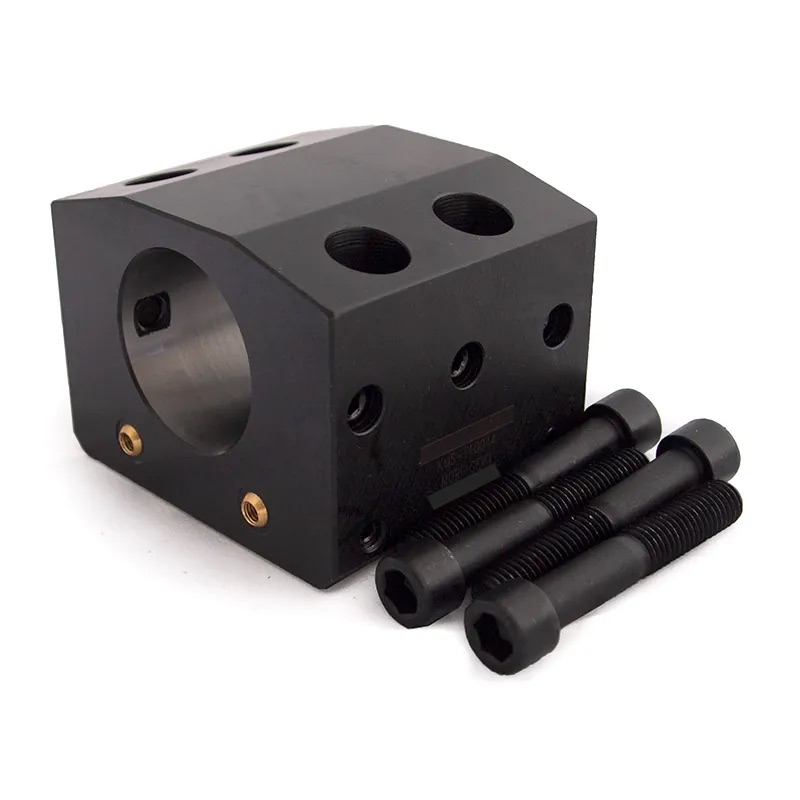

BOT 35 x 76 Boring Bar & Indexable Drill Block, Ø 50 mm, 40 mm Centre Height
KMS-T100442 unit in stock
€191.48
incl. taxes€278.90Total discount 31%
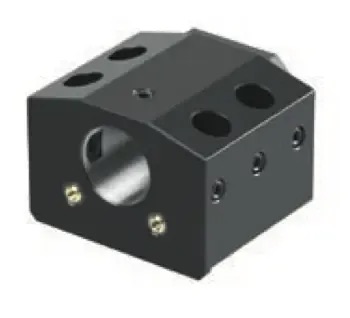

BOT 35 x 76 Boring Bar & Indexable Drill Block, Ø 40 mm, 40 mm Centre Height
KMS-T130642 unit in stock
€204.24
incl. taxes€297.48Total discount 31%
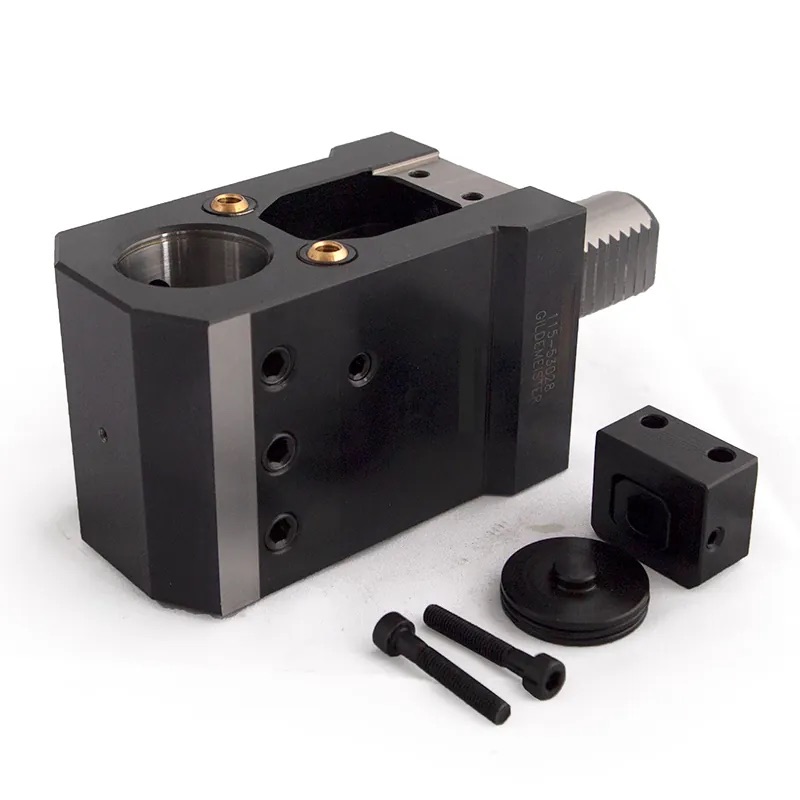

VDI 30 Radial Boring Bar Holder, Ø 32 mm, 85 mm Centre Height
115-530282 unit in stock
€244.05
incl. taxes€355.46Total discount 31%
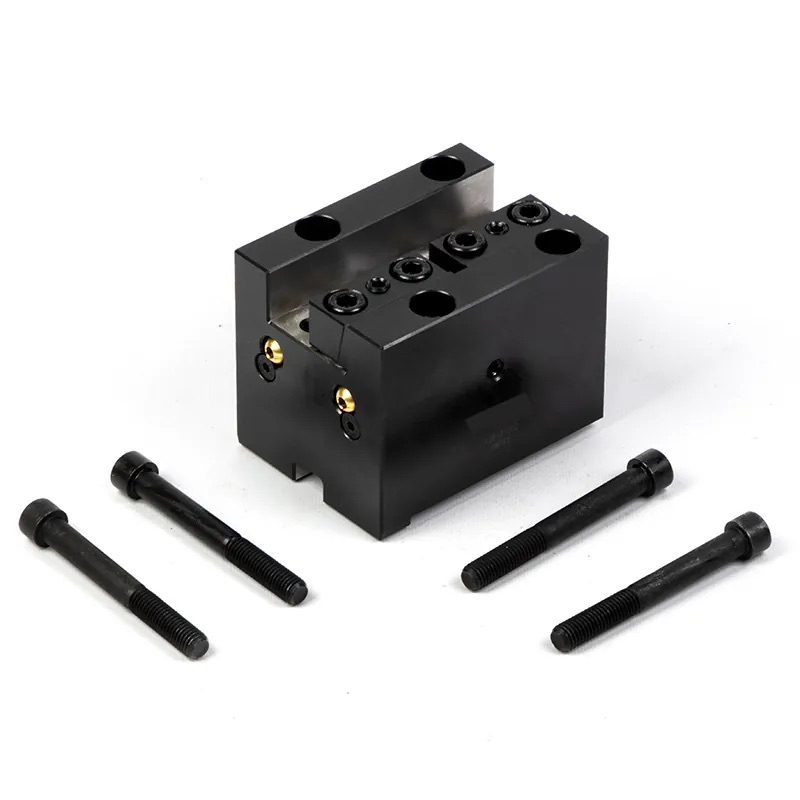

BMT65 Facing Tool Block, 25 x 25 mm
128-318022 unit in stock
€266.08
incl. taxes€387.57Total discount 31%

Okuma LB Boring Bar & Indexable Drill Block, Ø 40 mm, 90 mm Centre Height
128-215162 unit in stock
€271.82
incl. taxes€395.92Total discount 31%
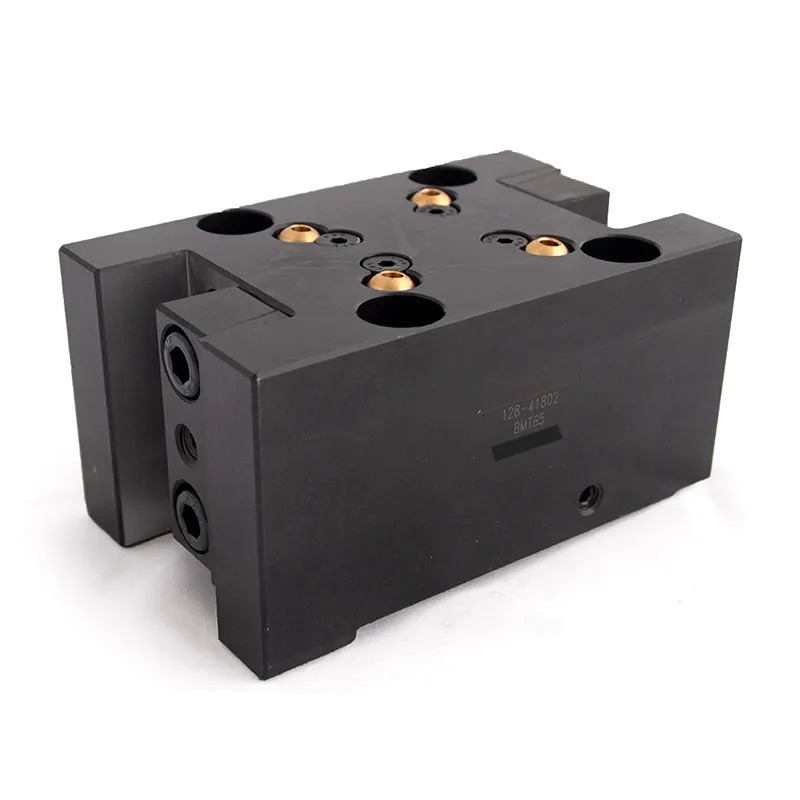

BMT65 Twin OD Turning Tool Block, 25 x 25 mm
128-418022 unit in stock
€336.75
incl. taxes€490.48Total discount 31%
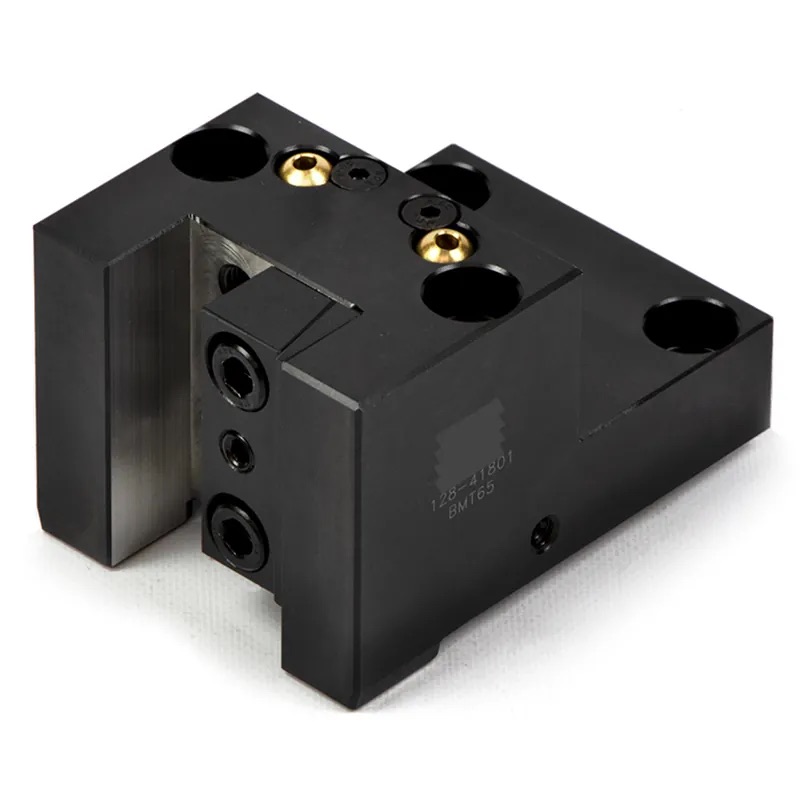

BMT65 OD Turning Tool Block, 25 x 25 mm
128-418011 unit in stock
€242.25
incl. taxes€352.82Total discount 31%
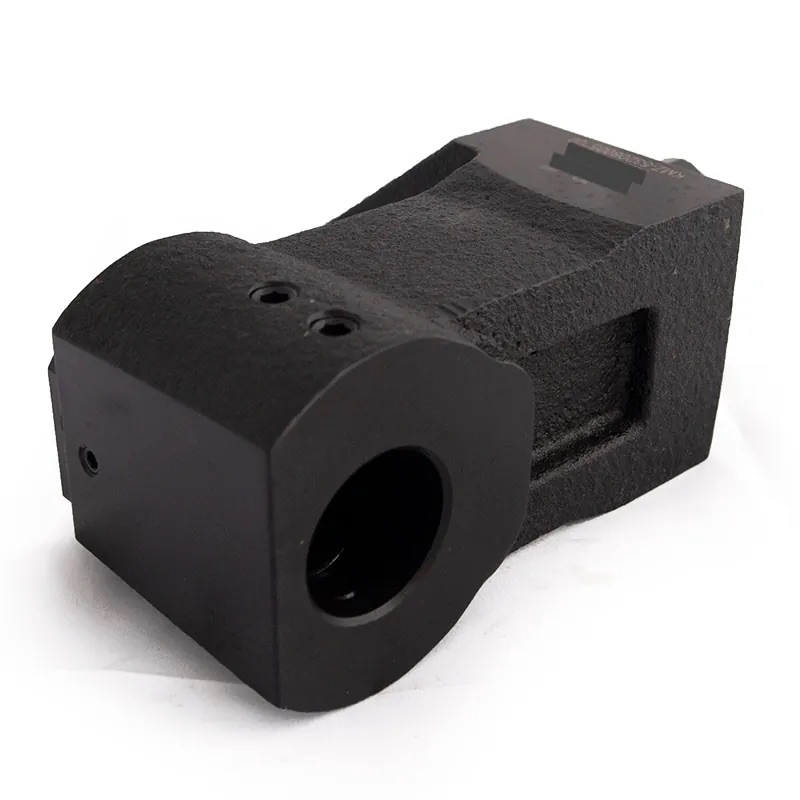

VDI 40 Radial Boring Bar Holder for Mazak, Ø 40 mm, 140 mm Centre Height
KMZ-532080052001 unit in stock
€480.57
incl. taxes€699.98Total discount 31%
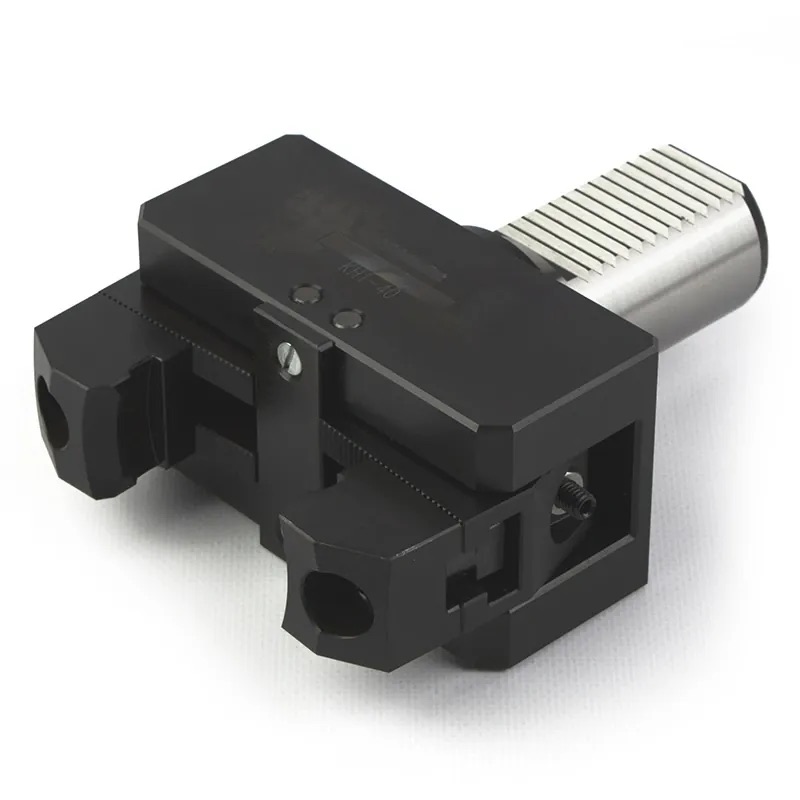

VDI 40 Bar Puller, 6 - 110 mm Clamping Range, Form HK1
H140K1 unit in stock
€619.49
incl. taxes€902.32Total discount 31%

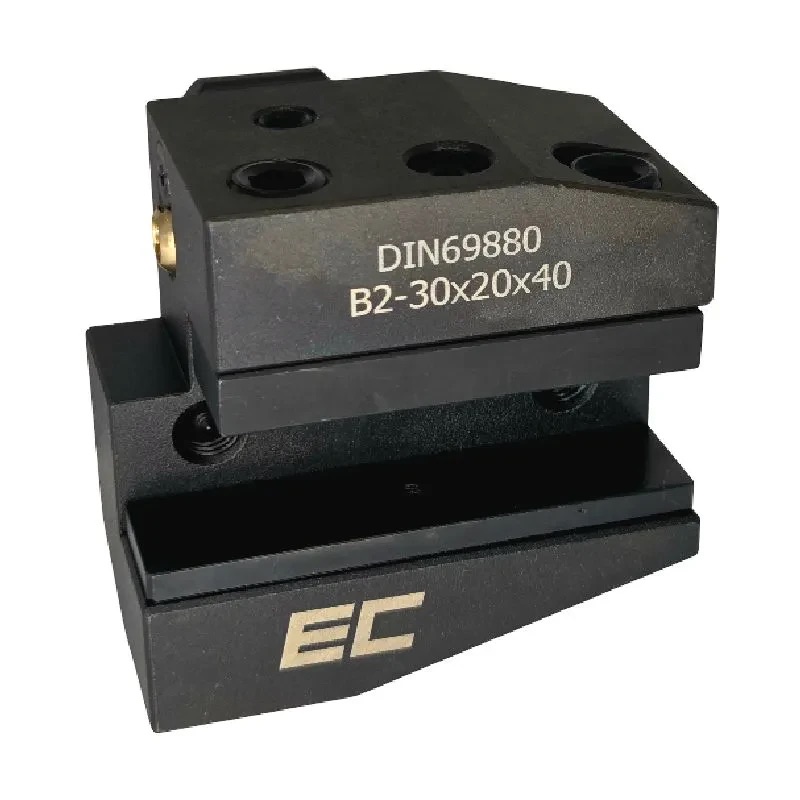

VDI 30 Toolholder for OD Turning, 20 x 20 mm, Form B2 Left Hand, Short
B2-30x20x401 unit in stock
€133.23
incl. taxes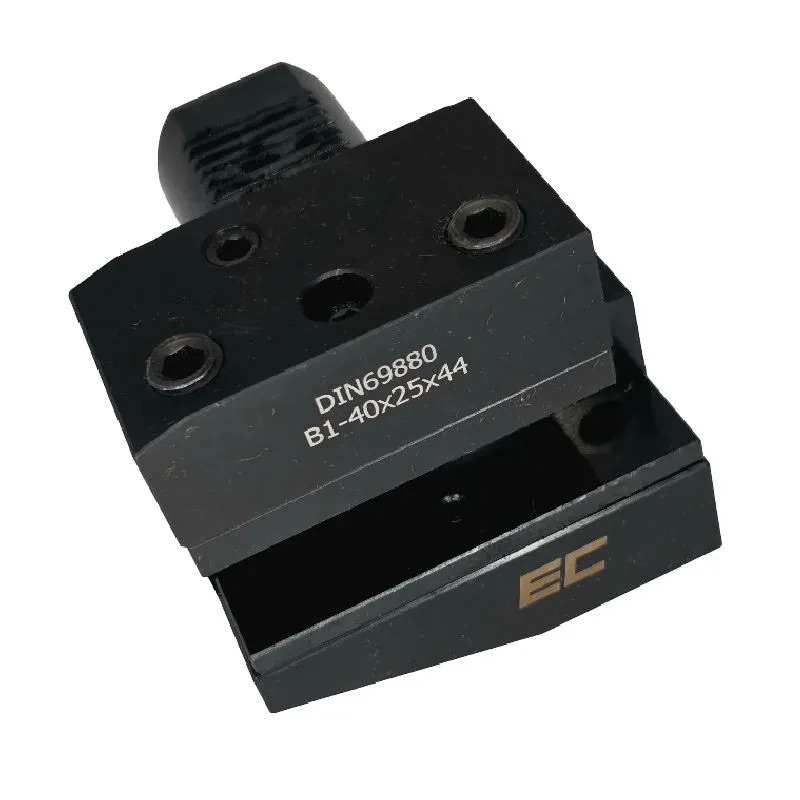

VDI 40 Toolholder for OD Turning, 25 x 25 mm, Form B1 Right Hand, Short
B1-40x25x441 unit in stock
€171.74
incl. taxes


